Az elektrosztatikus porfestés - más néven porfestés vagy porszórás - egy korszerű, ipari festési eljárás, amely elsősorban fémfelületek tartós és esztétikus bevonására szolgál. A technológia kulcsszerepet játszik a fémszerkezetgyártásban, mivel egyszerre biztosít korrózióvédelmet, esztétikai megjelenést és hosszú élettartamot.
A porfestés a felületek porfestékkel történő bevonását jelenti, amely a felületek elektrosztatikus feltöltésével történik. Ezt követően a tárgyat egy kemencébe helyezik, a hő hatására a por újra megolvad és megszilárdul.
Mi a porfestés technológiájának lényege?
A szinterezési eljárás vagy más néven elektrosztatikus porfestés, többnyire fémek felületére képzett, speciális bevonat készítését takarja, mely egy korábbi technológia továbbfejlesztéséből jött létre. A porfestésnél a festékanyagot egy szabadon folyó, száraz por képezi.
A hagyományos folyékony festékkel ellentétben, a szinterezésnél használt, por állagú festékanyag nem igényel oldószert, kötő- vagy töltőanyagokat. Az elektrosztatikus porfestést leggyakrabban gépjármű alkatrészek, szerelvények, háztartási készülékek fém egységeinek bevonására alkalmazzák.
A porfestés egy olyan eljárás, amely a felületeket mechanikusan és vizuálisan is szebbé és ellenállóbbá teszi a porfestékkel való bevonással és ráégetésével. Manapság számos mindennapi tárgyat, például ablakokat, ajtókat, bútorokat és homlokzatokat vonnak be porfestékkel.
A porszórás során egy elektromosan vezetőképes, tehát fémes alkatrészt vonnak be porfestékkel. Az eljárás mechanikusan és megjelenésükben egyaránt felértékeli a felületeket.
A porfesték összetétele
A porfestékek szerves anyagok, amelyek kötőanyagokból, adalékanyagokból és pigmentekből állnak, szilárd részecskék formájában, 1 és 100 µm közötti szemcsemérettel. A porbevonatok száraz keverékek, amelyek általában négy fő összetevőből állnak.
Kötőanyagok
A kötőanyag képezi minden porbevonat alapját, és ez határozza meg a kívánt felülettel kapcsolatos kulcsfontosságú tulajdonságokat, valamint a leendő bevonat vastagságát, mint például:
- Epoxigyanták
- Poliészter gyanták
- Poliuretán gyanták
- Akrilátgyanták
- Hibrid rendszerek
Adalékanyagok
Az adalékanyagok olyan anyagok, amelyek a porbevonatoknak bizonyos tulajdonságokat kölcsönöznek. Általuk olyan paraméterek változtathatóak meg, mint a folyékonyság, a fényesség, a szerkezet és a felületi keménység.
Ezenkívül további funkcionális tulajdonságok, például jobb kopásvédelem vagy optimalizált kigázosodási viselkedés érhető el.
Pigmentek és színezékek
A pigmentek szerves vagy szervetlen színezőanyagok, amelyek meghatározó alkotóelemként oldhatatlanok abban a közegben, amelyet festeniük kell. Egyenletesen eloszlanak a kötőanyagban, és azzal együtt őrlődnek.
Az olyan tényezőket, mint a szín, az opacitás, a színerősség és a fényállóság az alkalmazott pigment határozza meg. Ezzel szemben vannak olyan festékek, amelyek teljesen feloldódnak a közegben, és így színezik azt.
Töltőanyagok
Ezek az anyagok adják a por térfogatát, és szemcseméretüknek köszönhetően biztosítják az optimális töltési sűrűséget (a pigmentek, töltőanyagok és kötőanyagok aránya). Töltőanyagként természetes ásványi anyagokat, például kalcium-karbonátot használnak.
Hogyan készül a porfesték?
Receptúra és mérlegelés
Egyik porfesték sem olyan, mint a másik - csakúgy, mint a porfestékekkel szemben támasztott különböző követelmények. Ezért még a gyártás előtt szükség van a megfelelő receptúrára.
Ez speciálisan az ügyfelek igénye és a felhasználás szerint igazítható. A következő lépésben az összetevőket pontosan kimérik egy tartályba.
Keverés és extrudálás
A lemért nyersanyagokat ezután egy speciális gép segítségével vízszintesen és függőlegesen is összekeverik. A keverés sebessége és a keverési idő pontosan meghatározott.
A keveréket most az extruderben megolvasztják. Az extrudálás célja, hogy homogén masszát hozzon létre - ezt hővel és a gépben keletkező nyomóerőkkel érik el.
Hűtés és aprítás
Miután a massza kilépett az extruderből, egy hűtőszalagon lehűtik, majd kisimítják. A szilárd masszát ezután egy aprítógép apró forgácsokra bontja.
Az első lépésben az immár megkeményedett, lehűtött extrudátumot durva forgácsokra (10-20 mm) törik, majd a finomőrlési lépésben készül el a porfesték.
A porfestés technológiai lépései
A porfestési eljárás több lépésből áll, ezek közé a felület előkezelése (tisztítás és konverziós réteg létrehozása), a por elektrosztatikus feltöltése és a munkadarab bevonása, valamint a porfesték kemencében történő végső beégetése tartozik.
1. A munkadarab tisztítása
A porfestés minőségének alapja a megfelelő felület-előkészítés. A munkadarabokat zsírtalanítják, megtisztítják (pl. vegyszeresen vagy homokszórással), hogy a festékréteg optimálisan tapadjon.
A porfesték felhordása előtt a bevonandó alkatrész felületének teljesen tisztának és száraznak kell lennie. Ennek elmulasztása a festékréteg tapadásának elvesztéséhez vagy kráterképződéshez vezethet.
A csiszolással, keféléssel és fúvással végzett mechanikai előkezelés eltávolítja a durva szennyeződéseket, mint például a port, rozsdát vagy salakot. A nemesacél szemcsékkel vagy üveggyöngyökkel történő fúvás pedig a felület további érdesítésére szolgál.
A kémiai előkezelés során az olyan szennyeződések eltávolítására kerül sor, mint például festékek és zsírok. A felületet megszabadítjuk a portól, a vízkőtől, a rozsdától, a zsírtól, a szennyeződésektől és az esetleges oxidrétegektől (például alumíniumon).
2. Konverziós réteg létrehozása
A következő lépésben a munkadarab felületének kémiai módosításával konverziós réteget hoznak létre. Ez a rendkívül vékony, nem fémes, többnyire szervetlen réteg növeli az aktív felületet és javítja a porfesték tapadását, miközben további korrózióvédelmet biztosít.
A korrózióvédelem növelése és a porbevonat tapadásának javítása érdekében az előkezelés során egy konverziós réteg jön létre a felületen. A következő lépéshez a felületnek teljesen meg kell száradnia.
A foszfátozás során a munkadarab felülete reakcióba lép egy vizes foszfátoldat fémionjaival (többnyire vas vagy cink), minek következtében a fémfoszfátok szilárdan beépülnek a munkadarab felső rétegébe.
Ez a módszer acél, horganyzott acél és alumínium esetében alkalmazható. Az anódos oxidáció (eloxálás) olyan elektrokémiai folyamat, melynek során az alumínium munkadarabokon homogén oxidréteg képződik.
3. A por elektrosztatikus feltöltése
A porfestéket elektrosztatikus tapadás segítségével viszik fel az elektromosan vezetőképes munkadarabra. Ehhez a porfestéket először elektrosztatikusan fel kell tölteni.
Ez két módon történhet: A koronafeltöltés során egy nagyfeszültségű elektróda elektromos mezőt hoz létre, amely ionizálja a környező levegőt, és így feltölti a porszemcséket.
A triboelektromos töltésnél a porszemcséket a pisztolyban létrejövő súrlódás tölti fel. A porfestés során a műanyag (általában poliészter vagy epoxi) festékport elektrosztatikusan feltöltik kb. 10-100 kV feszültséggel.
4. A porfesték felhordása
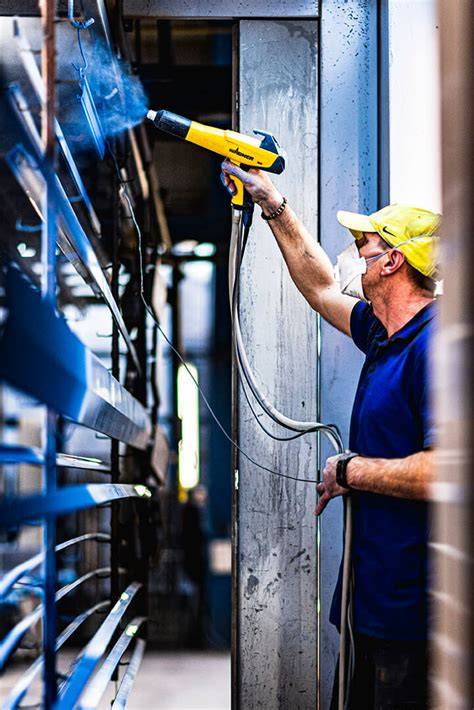
A festékport egy elektrosztatikus pisztollyal juttatják a felületre. A por részecskéi elektromos töltést kapnak (többnyire negatívat), míg a földelt munkadarab vonzza őket, így a por egyenletesen tapad meg a tárgyon - még a nehezen hozzáférhető részeken is.
A porfesték porlasztása a szórópisztoly fúvókáján keresztül történik, majd a földelt, tehát töltés nélküli munkadarabra szórják a festőkabinban. Az azonos töltésű porszemcsék kölcsönös taszítása homogén porfelhőt hoz létre.
Amikor az ionizált részecskék a munkadarabhoz csapódnak, az ütközés pillanatában ellentöltést hoznak létre a munkadarab felületén. A részecskék töltése és a munkadarab ellentöltése közötti vonzóerő (Coulomb-erő) hatására a részecskék a felülethez tapadnak.
Az elektrosztatikus erőnek nagyobbnak kell lennie a gravitációs erőnél. A porfestés során ezért a rétegvastagság fizikailag korlátozott, és jellemzően 60 és 120 µm közötti.
5. Kemencében történő beégetés
A bevont munkadarabot kemencébe helyezik, ahol 160-200 °C-on a por megolvad és szilárd, ellenálló bevonattá alakul. A porbevonatot ezután 110 és 250 °C közötti hőmérsékleten kemencében égetjük rá a felületre.
A beégetés jellemzően: 180-200 °C hőmérsékleten 10-20 percen keresztül történik. A hő hatására a por megolvad, összefüggő réteggé alakul, majd kihűlés után kemény és tartós bevonatot képez.
Ez a hálózatképzésnek is nevezett eljárás a porfesték kemencében történő megolvasztásával kezdődik. A műanyag részecskék ezt követően hálózatba rendeződnek egymással és a porfestékben található más szilárd testekkel, homogén és sima porfestékréteget képezve.
A beégetés folyamán a már korábban felvitt porfesték először térhálósodik és egyenletesen elterül a felületen, majd az egyre nagyobb hő hatására a felületen kikeményedik, így alkotva a festék egy teljesen zárt bevonatot a terméken.
A munkadarabok egy szállítósínen lógnak, és a bevonástól a kemencéig végighaladnak a teljes berendezésen. Különböző tényezők, mint például a beégetési idő és a felületre fújt festék vastagsága, befolyásolják a végső megszilárdulási időt.
A porfestés jellemző rétegvastagsága
A kültéri építészeti szerkezeteken alkalmazott szinterbevonat vastagsága általában 80-120 mikron. Ez milliméterben:
| Bevonat vastagsága | Milliméterben |
|---|---|
| 80 mikron | 0,08 mm |
| 100 mikron | 0,10 mm |
| 120 mikron | 0,12 mm |
Bár ez nagyon vékony rétegnek tűnhet, a bevonat rendkívül tömör és ellenálló. Összehasonlításként egy emberi hajszál vastagsága körülbelül 0,06-0,10 mm, vagyis a szinterbevonat vastagsága nagyjából egy hajszál vastagságának felel meg.
A porfestésre szánt felület minden esetben előkészítést igényel, viszont emellett fontos előnynek minősíthető, hogy a szinterezési eljárással a festékréteg vastagsága is tökéletesen szabályozható.
A porfestés fő előnyei
Korrózióvédelem
A porbevonat zárt, folytonos réteget képez, amely hatékonyan gátolja a nedvesség és oxidáló anyagok bejutását. Ez különösen fontos kültéri vagy ipari környezetben használt szerkezetek esetén.
A porbevonatok hatékony védelmet nyújtanak a korrózió és a kopás ellen. A porfesték speciális, műanyag alapú bevonóanyag, amely megfelelő előkezeléssel tartós védőréteget képez.
Esztétikus megjelenés
A porfestés nem csupán funkcionalitást, de igényes, letisztult megjelenést is biztosít. Elérhető számos színben, struktúrában, akár matt vagy fényes felületkialakítással is.
A porfestékek minden lehetséges színben, különböző felületi struktúrával és fényességgel kaphatók. A gyártók gyakran a RAL színrendszer alapján választanak.
Ezenkívül különleges pigmentek hozzáadásával egyedi hatások érhetők el. A népszerű hatások közé tartoznak a Metálfényű, a Flip-Flop és a Dormant porok.
Mechanikai ellenállás
Általánosságban elmondható, hogy a szinterezési technológiában hasznosított por állagú festékanyaggal sokkal keményebb felületet lehet létrehozni, mint az oldószeres festékekkel.
Ezzel a speciális, por alapú festékanyaggal kitűnő hőálló adottsággal rendelkező, rugalmas és egyben rendkívül tartós felület képezhető. A bevonat rendkívül ellenálló az ütésekkel, karcolásokkal és kopással szemben.
A hagyományos folyékony festékek száradás útján keményednek meg. A szinterezett bevonat ezzel szemben magas hőmérsékleten összeolvadó műanyag réteget képez.
- egyenletesebb felület alakul ki
- jobb a tapadás a fémhez
- ellenállóbb a mechanikai igénybevétellel szemben
- nehezebben sérül meg
- hosszabb ideig őrzi meg eredeti megjelenését
Kisebb karbantartási igény
A porfestett szerkezetek hosszú élettartamúak, karbantartási igényük minimális, így ideálisak nehezen hozzáférhető helyekre vagy intenzív igénybevételű ipari környezetbe.
A megfelelően előkészített és szakszerűen felhordott szinterbevonat hosszú éveken keresztül képes megőrizni műszaki és esztétikai tulajdonságait.
Gyors és tiszta felhordás
További előnye, hogy gyorsabb is a hagyományos eljárásoknál, mivel a hőkezelési fázisnak köszönhetően nincs szükség száradási időre.
A porfestés előnyei közé tartozik, hogy nincs oldószer, védelmet és dekorációt biztosít, ellenálló felületet hoz létre, közel 100%-os anyagfelhasználást tesz lehetővé, kiemelkedő eredményeket ad egy rétegben, nagy mechanikai ellenállást biztosít, valamint könnyű és tiszta a felhordása.
Környezetvédelmi szempontok
A folyékony festékekkel ellentétben ezek nem igényelnek oldószereket, ezért környezetbarátabbak. A porfesték nem tartalmaz oldószert vagy hígítót, ezért a felhordás során nem párolog el belőle semmilyen folyadék.
A porbevonatok nem tartalmaznak mérgező nehézfémeket, nem tartalmaznak oldószereket, és ezért a festés vagy a beégetés során nem bocsátanak ki VOC-ket (illékony szerves vegyületeket).
Ez azt jelenti, hogy az oldószeres nedves bevonatokkal ellentétben a porbevonatok természetüknél fogva környezetbarátok, és a legmagasabb minőséget, valamint kiemelkedő teljesítményt nyújtanak.
A maga a berendezés egy teljesen zárt gépezet, károsanyag kibocsátással nem kell számolni, tehát a porfestés egy környezetbarát technológiának is tekinthető.
A por visszanyerése
A felesleges, nem megtapadt festékpor egy elszívó-berendezéssel összeszedhető, melyben egy ciklon szűrővel elkülöníthető, így újra felhasználhatóvá válik.
A visszahullott por újrahasznosítható, ezáltal nemcsak költséghatékony, de környezetbarát eljárás is, mivel nem keletkezik oldószeres hulladék (VOC-mentes technológia).
Ebből adódóan tehát nem keletkezik veszteség, ezzel egy teljes mértékben gazdaságos festékbevonat képző megoldást eredményezve.
Porfestési berendezések és automatizálás
A modern porfestés során a folyamat gyakran automatizált vagy legalább részben automatizált. Az automatikus berendezések nagy darabszámban, magas minőségben és egyenletes eredménnyel képesek bevonatot készíteni.
Az eljárás rendszerint legalább részben automatizált, és széles körben alkalmazzák az ipari sorozatgyártásban, illetve egyedi kis megrendelések esetén egyaránt.
Az egyes kis alkatrészek bevonása gyakran kézi porszóró kamrákban és gázfűtésű kamrás kemencékben történik. Nagy mennyiségű sorozatrendelések esetén teljesen automatizált berendezéseket alkalmaznak továbbítórendszerrel és gázfűtéses folyamatos üzemű kemencével.
A termékek egy szállítósínen felfüggesztve haladnak át az előkezelésen, a bevonókabinon és a kemencén. A folyamat általában automatikusan, egy szállítószalagon zajlik.
Az ilyen automatizált berendezések megvalósítása azonban jelentős beruházásokkal jár. Az új gépek és berendezések rendkívül drágák lehetnek.
Előkezelő berendezés
Az előkezelő berendezés három, egymás mellé telepített előkezelő kabinból áll. Kabinonként eltérő technológiával történik az alapanyagok vegyszeres tisztítása és a kívánt alapozó réteg felvitele.
Az automata szállítópályán érkező munkadarabokat kémiai és hidromechanikai úton zsírtalanítjuk, csap- és ionvízzel öblítjük, és a kívánt alapbevonattal látjuk el.
A berendezés egy kádsorból, felépítményből, valamint kiegészítő gépészeti egységekből áll. A munkadarabokat egy segédlánc húzza be a kabinba, ahol a szórás alatt folyamatos mozgatás mellett visszük fel a vegyszereket, így biztosítva a hibátlan minőséget.
Vízleszárító kemence
A vízleszárító-beégető kemencében történik a munkadarabok előkezelés utáni szárítása. A kemence takt üzemű, átmenő rendszerű, mindkét oldalon pneumatikus ajtóval szerelt.
A kemencének köszönhetően az anyagok cseppmentesen száradnak, így növelve a záróréteg tapadását és tartós alapréteg létrehozását.
Porszóró kabin
A porszóró kabin 6 szűrőpatronnal felszerelt, és plusz szűrőzsákokon átvezetett légkeringtetéssel van ellátva, mely biztosítja a festett termékek nagyfokú tisztaságát, valamint megakadályozza az egyes színek közötti átszennyeződést.
A pisztolyból kiáramló por - a pisztolyban lévő feszültség-sokszorozó és elektróda segítségével - elektrosztatikusan feltöltődik, így a pisztoly fúvókájából kiáramló por és a földelt munkadarab között erős elektrosztatikus mező lép fel.
Az így feltöltött és kiszórt por a munkadarab felületén tökéletesen megtapad a beégetés idejéig. A porszórópisztoly ellátása közvetlenül a porfestéket tartalmazó dobozból történik.
Beégető kemence
A beégető kemencében történik a munkadarabokra felvitt porfesték beégetése. A beégetés magas hőfokon történik, ahol a belső légtechnika lehetővé teszi a kemencén belüli egyenletes hőelosztást.
Ez biztosítja a termékek számára a tökéletes és gyors beégetést. Kemencénk 3100/3100/1800-as befogadó képességű, melyben változatosan, a három szállítópálya adta lehetőségeken belül számtalan méretű és darabszámú terméket tudunk egyszerre beégetni.
Mindkét kemencénk számítógépes felügyelettel van ellátva, ahol programozni tudjuk a légszállítás mennyiségét, akár több lépcsőben, az egyenletes és állandó hőmérsékletet, valamint a festékgyártók által előírt időket, elkerülve ezzel a beégetlen és túlégetett munkadarabokat.
Szállítópálya és anyagmozgatás
A munkadarabokat egy munkadarabtartó gerendára lehet felakasztani. A gerendákat körváltókkal ellátott konvejor pályán tolják a megfelelő pozícióba.
A körváltós pálya előnye, hogy a pálya teljes vonalán lehet a munkadarabokat tárolni. A körváltók pneumatikával vannak kiegészítve.
A szállítópálya az előkezelő berendezésnél és a szórókabinnál egy segédlánc segítségével teljesen automatikus működésű, fizikai beavatkozás mentes.
Az így szállított anyagok, köszönhetően az egyenletes sebességnek (mely szintén az igényekhez állítható) sérülésmentesen, ellenőrzött körülmények mellett jutnak el a technológia végére.
Porfestési hibák és azok megelőzése
Hibák előfordulnak - a porfestésnél is. A kiváló minőségű porok jó alapot biztosítanak az optimális bevonási eredményekhez.
Annak érdekében, hogy a következő lépések ne okozzanak semmilyen típusú eltérést fontos, hogy a porfestő tisztában legyen a lehetséges hibákkal és minimalizálja a kockázatokat.
A leggyakoribb porfestési hibák áttekintése:
- Rossz fluidizáció
- A por lepereg a munkadarabról
- A rétegvastagság ingadozása
- Felületi hibák a munkadarabon
- Kráterek
- Tüskés lyukak
- Képkeretező hatás
- Csepegés
- Narancshéj hatás
- Színeltérések
- Fényességi szint eltérések
- Gyenge mechanikai tulajdonságok
- A vegyi ellenállás elvesztése
A hibák megelőzésében alapvető szerepe van a teljesen tiszta és száraz felületnek, a megfelelő előkezelésnek, a stabil elektrosztatikus paramétereknek, az egyenletes rétegvastagságnak és a gyártó által meghatározott beégetési időnek.
Színek, felületek és speciális porfestékek
Legyen az matt vagy fényes, az összes szabványos RAL szín különböző fényességi szintekkel valósítható meg. Sima dekoratív bevonatok, finom és durva struktúrák, valamint egyedi színek és NCS színek is problémamentesen alkalmazhatók.
A RAL és Pantone teljes színskála rendelkezésünkre áll, a finom struktúrától egészen a durvább felületképzésig. Ez a nagyfokú mozgástér nem csak esztétikai szempontból nyújt számtalan variálási lehetőséget, hanem a festendő felületek anyagminőségéhez is a leginkább testreszabott megoldások alkalmazását teszi lehetővé.
Speciális porbevonatok
Az innovatív fejlesztés lehetővé teszi speciális porfestékek gyártását különleges igényekhez. Ezek például a következők:
- Alacsony hőmérsékleten beégethető por
- Anti-Grafitti porfestékek
- Karcolás- és kopásálló porfestékek
- Elektrosztatikus-levezető porfestékek
- Vékonyrétegű porfestékek
- Alapozó porfestékek
Az anyagminőségtől függően porfestékeink lehetőséget adnak arra, hogy bizonyos felületeken akár már 140-150 Celsius fokos hőmérsékleten megvalósulhasson a tökéletes beégetés, de léteznek olyan porfestékeink is, amik 210-220 Celsius fok feletti hőmérsékletet is kibírnak anélkül, hogy károsodna a felület.
Porfesthető anyagok és alkalmazási területek
A technológia beltéren és kültéren egyaránt alkalmazható:
- Acélcsarnokok
- ipari állványrendszerek
- Lépcsőszerkezetek
- korlátok
- kerítések
- Gépvázak
- tartókeretek
- mezőgazdasági gépek
- Hidak és közlekedési infrastruktúrák acélelemei
A tipikus alkalmazási területek közé tartoznak például az ablakok, ajtók, bútorok és homlokzatok. Az ipari gépek és járműalkatrészek felületeit is gyakran porszórással kezelik.
Az elektrosztatikus porfestést leggyakrabban gépjármű alkatrészek, szerelvények, háztartási készülékek fém egységeinek bevonására alkalmazzák. Emellett a porfestést olyan termékeknél is alkalmazhatják, mint például ipari gépek vagy bizonyos autóalkatrészek.
Az új fejlesztéseknek köszönhetően azonban már közepes sűrűségű rostlemezek, üveg, műanyag vagy fa munkadarabok, illetve MDF lapok porfestése is kivitelezhetővé vált. Az új innovációk lehetővé teszik a nem fémes felületek, például a műanyag, a fa vagy az üveg porfestékkel történő bevonását is.
A FlexiColor® porbevonatok szinte minden fémre felvihetők, amelyek 220°C-ig bírják a hőmérsékletet, mint például a nem horganyzott és horganyzott acél, rozsdamentes acél, alumínium és sárgaréz.
A fémfeldolgozó ipar termékei, például a bútor-, a szaniter- és az autóipar, de a gépipari alkatrészek is alkalmasak a porbevonásra. A FlexiColor® dekoratív felületek és korrózióvédelmi vagy egyéb védelmi célú műszaki bevonatok létrehozására egyaránt használható.
A porfesték kiválasztása a felhasználás szerint
Kültéri felhasználás esetén jellemzően poliészter alapú porfestékeket alkalmaznak, mivel ezek kiválóan ellenállnak:
- az UV-sugárzásnak
- a csapadéknak
- a hőmérséklet-ingadozásnak
- a környezeti hatásoknak
Az Aalberts surface technologies által használt porbevonatok polyamid, polyésztergyanta vagy epoxygyanta alapúak. A bevonatok széles választékának köszönhetően az alkalmazások és követelmények széles spektrumát fedjük le.
A porbevonatok széles választékának köszönhetően számtalan felületet tudunk létrehozni. Szakembereink a megfelelő porbevonat és folyamatparaméterek kiválasztásával befolyásolják a fényességet, a bevonatvastagságot, a bevonat szerkezetét és a felületkezelés speciális szerkezeti hatásait.
Hőállóság és élettartam
A 220°C-os hőmérsékleten felhordott speciális, hőálló (szilikonalapú) porbevonatok akár 500°C-os hőmérsékletet is kibírnak. A 160° és 190°C közötti hőmérsékleten alkalmazva a standard poliészterporok akár 130°C-os hőmérsékletet is kibírnak.
Az ISO 12944 szabvány szerint a porbevonatok élettartama lehet rövid (2-5 év), átlagos (5-15 év) és hosszú (több mint 15 év). A tényleges élettartamot a környezeti terhelés, a napsugárzás intenzitása, a levegő szennyezettsége és a felhasznált porfesték minősége is befolyásolja.
A DIN EN ISO 9227 szabvány (SSNT) szerinti korrózióvizsgálat azt mutatta, hogy a porbevonó rendszertől és a bevonatrétegek számától (1-3) függően 240-2400 óra közötti időtartam érhető el.
Minőségellenőrzés a porfestés során
A felhasznált porfestékeket és vegyszereket kizárólag nemzetközi, minősített gyártóktól szerezzük be. Vegyszereink állapotát naponta ellenőrizzük, emellett heti laborvizsgálatokkal is biztosítjuk az állandó minőséget.
Vegyszereinket napi szinten folyamatosan kontrollálja, ellenőrzi számítógépes rendszerünk, és erre felkészült kollégáink is. Mindezeken felül vegyszer beszállítónk heti 2 alkalommal vizsgálja az előkezelőben alkalmazott vegyszereinket, és a piaci igényeknek megfelelően végez rajta változtatásokat.
A kemencében programozni tudjuk a légszállítás mennyiségét, akár több lépcsőben, az egyenletes és állandó hőmérsékletet, valamint a festékgyártók által előírt időket, elkerülve ezzel a beégetlen és túlégetett munkadarabokat.
A minőségellenőrzés kiterjed a felület tisztaságára, a konverziós réteg kialakítására, a por tapadására, a rétegvastagságra, a színre, a fényességre, a beégetésre és a kész felület mechanikai tulajdonságaira.
Felületi követelmények és értékelési zónák
Annak érdekében, hogy ügyfeleink alkatrészei a lehető legkedvezőbb áron kerüljenek bevonásra, az alkatrészfelületekkel szemben támasztott követelményeket négy értékelési zónára osztottuk:
| Zóna | Felületi követelmény | Példa |
|---|---|---|
| A értékelési zóna | nagyon magas követelményeket támasztó felületek | elektromos készülékek kezelőfelületei, járműipari termékek látható felületei |
| B értékelési zóna | magas követelményeket támasztó felületek | fiókmodulok, funkcionális kültéri járműipari alkatrészek |
| C értékelési zóna | szabványos követelményekkel rendelkező felületek | készülékek belső felületei, járművek alvázelemei |
| D értékelési zóna | alacsony követelményeket támasztó felületek | tárolóállványok |
A felesleges költségek elkerülése mellett ez a kategorizálás javítja a folyamatok általános menetét. A felületi zónák meghatározása segít összehangolni a kívánt megjelenést, a műszaki követelményeket és a technológiai paramétereket.
A porfestési technológia jelentősége
Az elektrosztatikus porfestés szerepe a fémszerkezetgyártásban mára messze túlmutat a felületek puszta esztétikai szépítésén. Ez a korszerű technológia kulcsfontosságú eszközzé vált a korrózió elleni védelem, a szerkezeti integritás hosszú távú megőrzése, valamint a gyártási költségek optimalizálása szempontjából.
A porfestett felületek nemcsak esztétikailag vonzóak és sokféleképpen testre szabhatók, hanem rendkívül ellenállók a környezeti hatásokkal, a mechanikai igénybevétellel és a vegyi anyagokkal szemben is.
A porfestés technológiája ma már az egyik legelterjedtebb és legmegbízhatóbb felületkezelési eljárás. A speciális porfesték, az elektrosztatikus felhordás és a közel 200 °C-os beégetés együttesen olyan bevonatot hoz létre, amely egyszerre tartós, esztétikus és időjárásálló.
tags: #porfestes #technologia #angol #nyelven